Refrigerazione per il settore surgelati: l’ingegneria del freddo nei tunnel di surgelazione e nelle celle di conservazione (parte 2)
Nella prima parte di questo approfondimento dedicato alla refrigerazione dei surgelati abbiamo analizzato la fase del raffreddamento rapido nei tunnel, e il ruolo critico della gestione della brina sugli aeroevaporatori. Una volta completata la trasformazione termica, si apre la seconda grande sfida della catena del freddo: mantenere nel tempo ciò che il tunnel ha generato.
La conservazione richiede infatti un equilibrio diverso rispetto all’abbattimento: non si tratta più di trasferire rapidamente calore, ma di garantire stabilità, uniformità di temperatura e continuità del servizio anche in condizioni critiche.
In celle di grande volume, magazzini automatizzati o piattaforme distributive a bassa temperatura, un singolo errore nella progettazione dello scambiatore, una logica di sbrinamento non ottimizzata o un’interruzione del freddo possono compromettere interi lotti di prodotto, con conseguenze dirette sui costi operativi e sulla sicurezza alimentare.
Per questo la progettazione degli impianti di conservazione non può essere un’estensione del tunnel: richiede macchine ad alta affidabilità, ridondanza funzionale, materiali compatibili con cicli severi e soluzioni che anticipano i requisiti delle normative F-Gas e ambientali. Nel sistema complessivo, la sinergia tra aeroevaporatori industriali, condensatori industriali e condensatori per refrigerazione industriale determina la stabilità della pressione di condensazione e quindi la continuità del regime termico.
In questo secondo articolo analizziamo quindi le scelte tecniche e progettuali alla base delle celle di conservazione ad ammoniaca e dei sistemi industriali a doppio circuito, mostrando come affrontare le tematiche di continuità del freddo, efficienza stagionale e sostenibilità operativa nel lungo periodo.
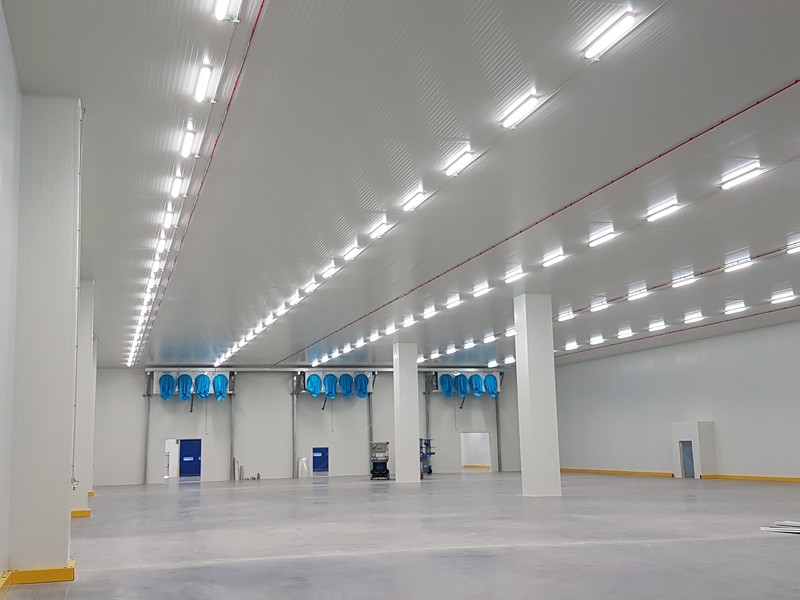
Progettare impianti per la sostenibilità: celle di conservazione ad ammoniaca
Il secondo ambito chiave della progettazione è la sostenibilità e la potenza frigorifera. Negli impianti di grande capacità come le piattaforme di stoccaggio automatizzate per carne o prodotti proteici, l’obiettivo è garantire continuità operativa 24/7, rispettando al tempo stesso le nuove prescrizioni del Regolamento F-Gas (UE 2024/573).
In questo contesto, l’ammoniaca (R717) rappresenta la scelta tecnica più performante: refrigerante naturale a GWP = 0 e ODP = 0, con un’efficienza superiore soprattutto nelle applicazioni a bassa temperatura.
La risposta di Refteco
Refteco ha sviluppato una gamma di aeroevaporatori a pompa per NH₃, basata su geometrie specifiche e materiali totalmente compatibili:
- Tubi in acciaio inox Ø16 mm e alette a passo maggiorato (10–12 mm) per evitare occlusioni da brina e garantire elevata durata meccanica;
- Sbrinamento a gas caldo o glicole caldo integrato in batteria e vasca, con controllo termodinamico del processo per minimizzare gli shock termici;
L’insieme di questi accorgimenti contribuisce a mantenere elevata capacità frigorifera specifica e a ridurre la frequenza dei cicli di sbrinamento rispetto a soluzioni tradizionali.
Applicazione reale: cella automatizzata – Verolanuova (BS)
Nella piattaforma automatizzata di Verolanuova, dedicata alla conservazione di carne congelata, Refteco ha fornito evaporatori a pompa ad ammoniaca (R717) configurati per un impianto da 464 kW.
La soluzione adottata ha previsto l’impiego di
- aeroevaporatori cubici industriali RN – RNLA per NH₃ con tubi in acciaio inox Ø16 mm (compatibile con NH₃ e ambienti a bassa temperatura) e passo alette 10–12 mm per migliorare la gestione della brina.
- Sbrinamento a gas caldo in batteria e vasca, risultato in assenza totale di ghiaccio dopo un mese di esercizio.
- Ventilatori fino a Ø910 mm per garantire uniformità del flusso in celle di grande volume.
- Componentistica anticorrosione con carenature verniciate e viteria inox.
Risultato operativo: dopo un mese di funzionamento continuativo a pieno regime, il cliente ha riscontrato assenza totale di ghiaccio sulla batteria e nella vasca di raccolta, confermando la piena efficienza del sistema di sbrinamento a gas caldo e la stabilità termica dell’impianto.

La sfida dell’affidabilità: continuità del freddo e sicurezza del prodotto
Se la surgelazione rapida è una corsa di potenza, la conservazione dei surgelati ha altre priorità: l’obiettivo non è più l’abbattimento, ma la stabilità termica nel lungo periodo, l’omogeneità della temperatura in tutto il volume della cella e la ridondanza funzionale per evitare interruzioni del freddo.
Nel settore dei surgelati, ogni interruzione della catena del freddo si traduce infatti in perdita di valore. Un guasto, un errore di dimensionamento o un malfunzionamento del sistema di sbrinamento possono compromettere interi lotti di produzione, con impatti economici e reputazionali significativi.
Negli impianti logistici e nelle piattaforme distributive, questi requisiti impongono soluzioni robuste e modulari, capaci di garantire continuità anche in caso di fermo parziale.

La risposta di Refteco
Le serie RN di aeroevaporatori cubici industriali rappresentano la piattaforma più versatile per questa tipologia di applicazioni, grazie a:
- scambiatori a doppio circuito indipendente, che assicurano il funzionamento continuo anche in caso di guasto su una linea frigorifera;
- Ventilatori ad alta prevalenza e profilo ottimizzato, per una freccia d’aria fino a 60 metri e perfetta uniformità termica;
- Alette di spessore maggiorato e passo regolabile (4–12 mm), adattabili alla temperatura di esercizio;
- Possibilità di sbrinamento combinato (elettrico, gas caldo, glicole caldo) in base alla configurazione impiantistica.
Applicazione reale: celle di conservazione – Agios Stefanos (Grecia)
Per un importante produttore greco di snack e patatine surgelate, Refteco ha fornito due aeroevaporatori a doppio circuito (potenza installata 239 kW) destinati all’ampliamento di un impianto esistente, in un contesto dove gli spazi ridotti imponevano un approccio ingegneristico personalizzato.
Soluzione implementata:
- batterie con due circuiti indipendenti imbricati, che consentono di unire alta potenza e sicurezza operativa in un unico corpo;
- Struttura zincata e verniciata a polvere con viteria inox AISI 304 per resistenza alla corrosione.
- Scambiatori con alette di elevato spessore, per lunga durata meccanica e stabilità di rendimento.
- Ventilatori ad alta prevalenza con freccia d’aria estesa, per garantire omogeneità di temperatura in tutta la cella.
Risultato: regime isotermo stabile e continuità del servizio anche in caso di fermo parziale, con riduzione dei costi di manutenzione e miglioramento dell’affidabilità complessiva.
Oltre lo standard: l’ingegneria applicativa Refteco
Le celle di conservazione rappresentano il segmento più delicato della catena del freddo: sono il luogo in cui l’impianto deve dimostrare una stabilità termica costante, indipendente dai cicli di carico, dalle condizioni ambientali esterne e dall’operatività del magazzino.
Per questo Refteco sviluppa soluzioni orientate alla continuità di servizio e alla riduzione dei rischi operativi: scambiatori con materiali dedicati all’NH₃, configurazioni a doppio circuito per garantire ridondanza frigorifera, sistemi di sbrinamento progettati per evitare shock termici e geometrie ottimizzate per limitare la formazione di brina.
La logica progettuale non si limita alla capacità frigorifera installata: considera parametri come l’energia specifica per tonnellata di prodotto movimentato, la stabilità del regime termico, il comportamento in caso di fermo parziale e l’impatto dei cicli di sbrinamento sul bilancio energetico dell’intero impianto. Sono queste variabili, misurabili e verificabili nel tempo, che definiscono il valore reale di una cella di conservazione industriale.
Ogni contesto produttivo presenta vincoli diversi (spazi ridotti, normative stringenti, prodotti sensibili, magazzini automatizzati) e il progetto deve adattarsi a essi, non viceversa.
Se state valutando l’upgrade delle vostre celle di conservazione o la progettazione di un nuovo impianto, i nostri tecnici sono disponibili per un’analisi dedicata: sviluppiamo sistemi che garantiscono non solo freddo, ma continuità operativa, qualità del prodotto e sostenibilità nel lungo periodo.

REFrigeration TEchnological COmponents
Per maggiori informazioni