Guida alla scelta dell’aeroevaporatore industriale (parte 1): efficienza, termodinamica e longevità
In un impianto di refrigerazione industriale l’evaporatore è il componente che determina le condizioni termoigrometriche reali dell’ambiente refrigerato e, di conseguenza, la qualità della conservazione e l’efficienza energetica complessiva del sistema.
Se compressori e condensatori definiscono il bilancio energetico del ciclo frigorifero, è l’evaporatore industriale che ne traduce le prestazioni in stabilità di temperatura, uniformità spaziale, controllo dell’umidità e continuità operativa della catena del freddo.
Una selezione non corretta non genera solo uno scostamento teorico rispetto ai dati di targa, ma produce effetti misurabili in esercizio:
- aumento della frequenza di sbrinamento
- riduzione della resa effettiva per eccessiva formazione di brina sul pacco alettato
- incremento dei consumi specifici (kWh/ton)
- instabilità termoigrometrica in cella
In impianti logistici o alimentari di media e grande dimensione, queste dinamiche si traducono facilmente in decine di migliaia di euro l’anno di costi operativi aggiuntivi.
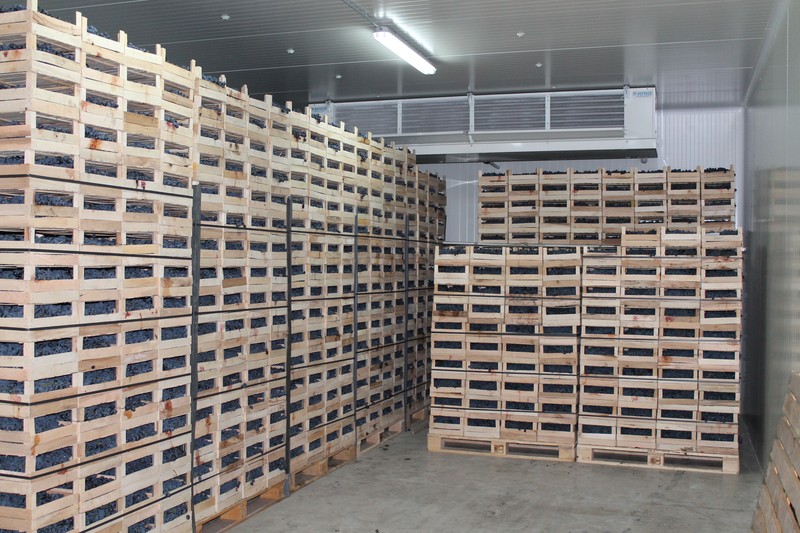
Per questo motivo la scelta di un aeroevaporatore industriale non può limitarsi alla potenza nominale. Deve partire da dati di progetto reali: carico termico dinamico, profilo di utilizzo della cella, umidità richiesta, layout di stoccaggio, refrigerante e strategia di sbrinamento.
In questo primo approfondimento analizziamo i principi di dimensionamento e la relazione tra ΔT, dinamica dell’aria e qualità della conservazione. Nel prossimo, invece, esamineremo l’impatto dei refrigeranti naturali (CO₂, NH₃, fluidi secondari) e le implicazioni progettuali sul ciclo di vita dell’impianto.
ΔT: il numero che decide la qualità
La potenza termica scambiata da un evaporatore è espressa dalla relazione:
Q = k⋅A⋅ΔTₗₙ
dove:
- k è il coefficiente globale di scambio
- A è la superficie alettata
- ΔTₗₙ è la differenza di temperatura media logaritmica
In fase di selezione, il parametro realmente strategico è quindi il ΔT operativo, inteso come differenza tra la temperatura dell’aria in ingresso all’evaporatore e la temperatura di evaporazione del refrigerante.
Il ΔT non è solo un dato di calcolo. È la variabile che collega dimensionamento, efficienza energetica e protezione del prodotto.
ΔT elevato: compattezza e penalizzazione energetica
Un ΔT elevato (8–12 K o superiore) consente di ridurre la superficie necessaria per ottenere la potenza richiesta. L’evaporatore risulta più compatto e il CAPEX iniziale può diminuire.
Dal punto di vista termodinamico, però, un ΔT maggiore implica una temperatura di evaporazione più bassa. A parità di temperatura di condensazione, aumenta il salto termico sul compressore, con conseguente:
- riduzione del COP
- incremento dell’assorbimento specifico
- aumento dell’OPEX energetico
L’effetto non è marginale: pochi °C di evaporazione in meno possono incidere in modo significativo sul consumo annuo dell’impianto.
Sul lato aria, una superficie più fredda intensifica la deumidificazione, accelera il brinamento nelle applicazioni BT e riduce l’umidità relativa nelle celle a media temperatura.
In ambienti destinati alla conservazione di carne fresca o ortofrutta, questo può tradursi in perdite di peso dell’1–2% in pochi giorni, con impatto diretto sulla marginalità. Qui il ΔT non è solo un parametro energetico: è una variabile economica.
ΔT contenuto: stabilità termoigrometrica ed efficienza
Lavorare con ΔT contenuti (5–7 K) richiede maggiore superficie alettata e quindi unità più estese. Tuttavia, consente di operare con temperature di evaporazione più elevate, migliorando il rendimento del ciclo frigorifero.
Ne derivano:
- miglior COP medio stagionale
- minore tendenza al brinamento (e conseguente riduzione della frequenza di sbrinamento)
- maggiore stabilità dell’umidità relativa (spesso >85-90 % in celle MT per prodotto fresco)
In applicazioni sensibili alla disidratazione, il ΔT contenuto rappresenta una scelta progettuale orientata alla protezione del prodotto e alla stabilità della catena del freddo.
Prodotto confezionato e surgelato: cambio di priorità
Nel caso di prodotto confezionato o surgelato, la sensibilità alla disidratazione è ridotta. La priorità si sposta verso:
- potenza specifica disponibile
- compattezza dell’unità
- gestione efficace dei carichi elevati
In questi contesti, ΔT più elevati possono essere tecnicamente accettabili, purché la valutazione energetica complessiva sia coerente con il profilo di utilizzo.
Anche in ambito BT, però, il ΔT influisce sulla velocità di brinamento e quindi sulla quota di tempo destinata agli sbrinamenti. Un evaporatore che trascorre una parte significativa del ciclo operativo in fase di sbrinamento riduce la propria resa media effettiva, con impatto diretto sull’OPEX.

Il rischio del sovradimensionamento
Se un ΔT elevato può penalizzare il rendimento energetico, anche la scelta opposta può risultare critica.
Aumentare indiscriminatamente la superficie per ridurre il ΔT può comportare:
- portate dell’aria insufficienti
- scarsa induzione
- fenomeni di stratificazione termica
- distribuzione non uniforme in cella
Un evaporatore sovradimensionato non garantisce automaticamente migliori prestazioni. L’equilibrio progettuale deve considerare contemporaneamente superficie di scambio, dinamica dell’aria, temperatura di evaporazione e condizioni operative reali.
Parametro | ΔT 8 K o superiore | ΔT 5–7 K |
Temperatura di evaporazione | Più bassa | Più alta |
Impatto su COP | Riduzione del COP | Miglioramento del COP |
Superficie di scambio richiesta | Inferiore | Maggiore |
Dimensione evaporatore | Più compatto | Più esteso |
Umidità relativa in cella | Tende a ridursi | Più stabile (>85-90% in MT fresco) |
Velocità di brinamento (BT) | Più rapida | Più lenta |
Frequenza sbrinamenti | Maggiore | Ridotta |
Impatto su OPEX | Maggior consumo energetico e costi di sbrinamento nel medio periodo | Minore consumo specifico e migliore rendimento medio stagionale |
Idoneità applicativa | Prodotto confezionato, surgelato | Carne fresca, ortofrutta, prodotti sensibili |
La geometria dell’aria: dinamica dei flussi e configurazioni dell’aeroevaporatore
La configurazione meccanica di un aeroevaporatore industriale non incide solo sull’ingombro o sull’installazione. Incide direttamente sulla qualità dello scambio lato aria, quindi sulla potenza effettivamente trasferita in ambiente.
La relazione Q = k⋅A⋅ΔTₗₙ presuppone che l’aria attraversi uniformemente la batteria. Se la distribuzione è irregolare:
- il coefficiente globale k varia localmente
- la differenza di temperatura effettiva non è uniforme
- la resa reale si discosta da quella nominale
La dinamica dei flussi è parte integrante del dimensionamento.
Celle di grande volume: lancio e prevalenza
Negli evaporatori cubici industriali destinati a magazzini logistici o celle profonde, la sola portata volumetrica non è sufficiente. È determinante la combinazione tra:
- portata d’aria
- prevalenza disponibile
- lancio utile (air throw)
In ambienti oltre i 10–15 metri di profondità sono spesso necessari lanci superiori a 25–30 m per evitare gradienti longitudinali e zone morte.
Se la pressione statica residua non è adeguata a compensare le perdite di carico generate da scaffalature o pallet, il flusso si accorcia, si creano ricircoli e la cella sviluppa stratificazioni termiche.
Il risultato non è solo disuniformità: è riduzione della resa frigorifera effettiva, perché parte del volume non partecipa correttamente allo scambio.

Sale di lavorazione: distribuzione e comfort
Nelle sale di lavorazione alimentare la dinamica dell’aria deve conciliare raffreddamento, comfort e igiene.
Le configurazioni a doppio flusso distribuiscono l’aria simmetricamente, riducendo correnti dirette sugli operatori e migliorando la miscelazione. Qui la progettazione incrocia:
- distribuzione termica uniforme
- contenimento acustico
- prevenzione di condense localizzate
Tunnel di surgelazione: vincere le perdite di carico
Nel blast freezer, la dinamica dell’aria diventa determinante.
Pallet densamente stivati generano perdite di carico elevate. Per attraversare rapidamente la zona critica di cristallizzazione (-1 °C / -5 °C), sono richieste velocità sul prodotto di 2–4 m/s.
Qui la progettazione dell’evaporatore deve garantire:
- uniformità di distribuzione
- adeguata prevalenza
- stabilità della portata nel tempo nonostante il brinamento
La qualità microstrutturale del prodotto dipende direttamente dalla dinamica dell’aria.

La scelta di un aeroevaporatore non può essere ridotta a un dato di targa. Carichi variabili, vincoli di layout, requisiti igrometrici stringenti e condizioni operative specifiche impongono una visione integrata.
Refteco progetta aeroevaporatori industriali integrati nel ciclo frigorifero, non componenti isolati dal contesto impiantistico. Il dimensionamento parte dai dati reali di processo e integra:
- calcolo termodinamico rigoroso
- ottimizzazione del ΔT operativo
- studio della dinamica dei flussi
- configurazione coerente con l’applicazione
Se stai progettando o riqualificando un impianto, portaci i tuoi dati di processo: il dimensionamento corretto di un evaporatore può trasformarsi in un vantaggio competitivo misurabile.

REFrigeration TEchnological COmponents
Per maggiori informazioni